

1. Kakšna je kemična sestava medeninaste cevi C26000 H70 in kako ta specifična mešanica prispeva k njegovim ključnim lastnostim, kot sta duktilnost in prevodnost?
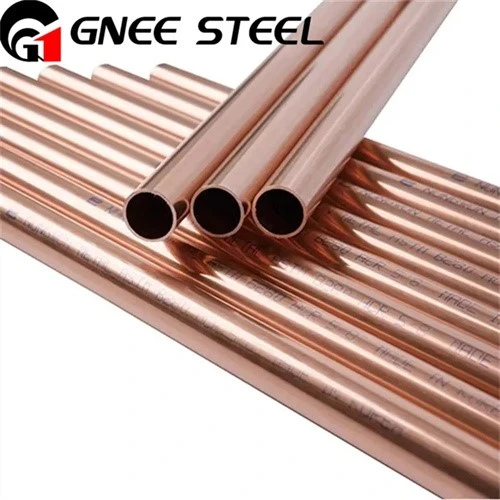
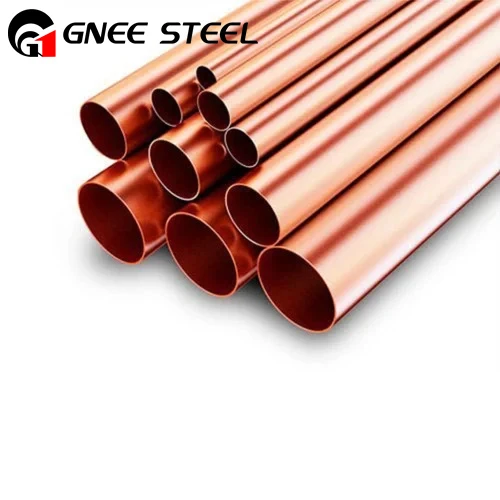
C26000 H70 medeninasta cev, ki je razvrščena kot "kartuš", ima natančno nadzorovano sestavo: 68% –71% bakra, 29% –32% cinka in elemente v sledovih (manj kot 0,07% železa, manj kot 0,05% svinca, manj kot ali enaka 0,03% Nikela). To bakreno razmerje - cinkovo razmerje je temelj njene uravnotežene zmogljivosti.
Baker, večinska komponenta, prinaša visoko električno in toplotno prevodnost - C26000 H70 doseže ~ 65% IAC (mednarodni žarjeni bakreni standard) Električna prevodnost, ki presega zlitine, kot so nerjaveče jeklo (manj kot 5% IACS) ali aluminum (61% IAC). Zaradi tega je idealen za električne aplikacije. Cink v območju 29%–32%povečuje moč brez žrtvovanja duktilnosti: zlitina ima natezno trdnost 300–350 MPa in raztezanje 35%–40%, kar omogoča, da se upognejo, vlečejo ali razbijajo v kompleksne oblike (npr. Hladilne hladilne tuljave) brez razpoka.
Elementi v sledovih so strogo omejeni na ohranitvene lastnosti: železo nad 0,07% oblikuje trde oborine, ki zmanjšujejo duktilnost, medtem ko lahko svinca nad 0,05% povzroči "svinčeno krhljivost" pri visoki - uporabi temperature. Za razliko od nižjih - cinkove medenine (npr. C27000 H65 s 35% cinkom), se C26000 H70 izogne medmetalnim faznim tvorbo (ki povzroča čvrvesnost), kar dosega popolno ravnovesje med prevodnostjo, močjo in obdelovalnostjo.
2. V katerih industrijah in posebnih aplikacijah se najbolj široko uporablja medeninasta cev C26000 H70 in kakšne prednosti ponuja pred alternativnimi materiali?
C26000 H70 medeninasta cev je najpomembnejša v panogah, ki zahtevajo prevodnost, duktilnost in korozijsko odpornost.
Industrija HVAC/R (ogrevanje, prezračevanje, klimatska naprava, hlajenje) se opira na to za hladilne linije in tuljave izmenjevalnikov toplote. Vs. Aluminijeve cevi ima C26000 H70 boljšo oblikovanje - Njegova duktilnost omogoča, da se upogne v tesne - polmera tuljav (kritično za kompaktne AC enote), ne da bi se zvijali. Prav tako se upira koroziji hladilnih sredstev, kot je R410A, bolje kot jeklo, ki rjavi v vlažnih okoljih HVAC.
Električna industrija jo uporablja za avtobusne palice, zaščito kablov in terminalne cevi. Njegova 65 -odstotna prevodnost IACS zagotavlja učinkovit prenos toka, medtem ko njegova pobožnost omogoča, da se ekstrudira v tanke - stenske cevi (do debeline 0,5 mm) za lahke električne komponente - prednosti nad togimi bakrenimi cevmi, ki so težji in dražji.
Vodovodna in sanitarna industrija jo uporablja za dekorativne cevi, linije za oskrbo s pipo in plinske cevi. Njegov naravni zlati videz odpravlja potrebo po prevleki (za razliko od aluminija) in se upira, da se v vlažnih razmerah bolj kot medenina z večjo vsebnostjo svinca. Pri uporabi plina presega plastične cevi tako, da odvzame višje temperature (do 200 stopinj) in se izogne razgradnji kemikalij zaradi aditivov za plin.
Poleg tega ga avtomobilska industrija uporablja za gorivne linije in zavorne cevi - Njegova trdnost in korozijsko odpornost na hlape za gorivo omogočajo bolj zanesljivo kot gumijaste cevi, ki se sčasoma poslabšajo.
3. Kateri proizvodni procesi so ključni za proizvodnjo visoke - kakovosti C26000 H70 medeninasta cev in kako zagotavljajo dosledne zmogljivosti?
Trije ključni procesi definirajo visoko - kakovosti C26000 H70 proizvodnja medeninaste cevi, vsaka ciljana doslednost in ohranjanje lastnosti:
Prvič, neprekinjeno vlivanje in ekstruzija: staljena zlitina C26000 (ogrevana na 900 stopinj –950 stopinj) se neprestano vrže v cilindrične gredice, nato pa ekstrudira v brezhibne cevi pri 600 stopinj –650 stopinj. Nenehno vlivanje se izogiba segregaciji zrnja, ki je skupna pri vlivanju v paketu in tako zagotovila enotno baker - porazdelitev cinka - kritična za dosledno prevodnost in duktilnost. Ekstruzija uporablja hidravlične stiskalnice (1000–3000 ton) z natančnimi matricami za ustvarjanje cevi različnih premerov (6 mm - 15 mm) in debeline stene (0,5 mm - 10 mm), s tesnimi tolerancami (± 0,05 mm).
Drugič, hladno risanje in žarjenje: Po ekstrudiranju se cevi podvržejo hladni risbi, da izboljšajo dimenzije in izboljšajo površinsko zaključek. Vendar hladno risanje povzroči utrjevanje dela, zato se med prehodi za risanje uporablja vmesno žarjenje (pri 400 stopinjah –450 stopinj 1–2 ure). Žarenje razbremeni notranji stres, obnovi duktilnost in stabilizira strukturo zrn - cevi, ki preskočijo ta korak, postanejo pretežke za oblikovanje, kar vodi do razpok med upogibanjem tuljave HVAC.
Tretjič, površinsko obdelavo in pregled: cevi so vdrekane v razredčeno žveplovo kislino, da odstranijo oksidne lestvice, nato pa pasivirajo, da tvorijo plast zaščitnega oksida. Končni pregled vključuje dimenzijske preglede (prek laserskih merilnikov) in ne - destruktivno testiranje (ultrazvočno testiranje za notranje napake, testiranje vrtinčnega toka za površinske razpoke), da se zagotovi skladnost z ASTM B135 (glavni standard za medeninaste cevi).


4. Kako medeninasta cev C26000 H70 deluje v korozivnem okolju in kakšne omejitve je treba upoštevati za ostre aplikacije?
Medeninasta cev C26000 H70 ima dobro korozijsko odpornost v blagih do zmernih okoljih, vendar ima omejitve v težkih pogojih.
V sladkovodnem, vlažnem zraku in ne - oksidacijske kisline (npr. Razredčene ocetne kisline) tvori tanko, adherent bakreno oksidno patino, ki preprečuje nadaljnjo korozijo. Na primer, v vodovodnih aplikacijah lahko traja 20+ leta, ne da bi se tarnal ali naletel. Prav tako se upira koroziji iz organskih topil (pogosta pri industrijskem čiščenju), boljši od aluminija, kar je nagnjeno k kemičnemu napadu.
Vendar se njegova uspešnost v agresivnih okoljih zmanjšuje:
Razpršila morske vode ali soli: kloridni ioni napadajo cinkovo komponento, kar povzroči "dezincifikacijo" - raztopine cinka in pusti porozno, krhko bakreno strukturo. Cev, ki se uporablja v obalnih sistemih HVAC, lahko v 1–2 letih brez zaščite ne uspe.
Močne oksidacijske kisline (npr. Dušikova kislina) ali amoniaka - raztopine: te raztopijo zaščitni oksidni sloj, kar vodi do hitre splošne korozije.
High-temperature (>250 stopinj) Okolje: Zlitina se lahko zmehča in izgubi moč, zaradi česar je neprimerna za visoke - toplotne industrijske procese.
Za ublažitev teh omejitev proizvajalci ponujajo zaščitne prevleke (npr. Kromirano oblogo za uporabo morske vode) ali spremembe zlitine (dodajanje 0,1% -0,3% kositra za povečanje odpornosti na dezcifikacijo). Za ostre industrijske aplikacije inženirji pogosto združujejo C26000 H70 z zaviralci korozije ali izberejo višje - nikljeve zlitine (npr. Namesto tega baker - nikelj).
5. Kakšni izzivi nastanejo pri obdelavi, upogibanju ali pridružitvi medeninaste cevi C26000 H70 in katere najboljše prakse rešijo ta vprašanja?
C26000 H70 medeninasta cev in obdelovalnost, medtem ko prednosti ustvarjajo edinstvene izzive pri obdelavi:
Obdelava izzivov: mehkoba zlitine povzroči "vgrajeno - UP Edge (bue)" na rezalnih orodjih - Material se drži na konici orodij, pokvari površinsko obdelavo (kritično za električne terminale). Prav tako proizvaja dolg, strogi čips, ki zamašijo stroje.
Ločljivost: Uporabite karbidna orodja z negativnim kotom grablje (5 stopinj –10 stopinj), da zmanjšate BUE, in nanesete visoko - tlačna hladilna tekočina (voda - topno z anti - dodatki za korozije) na izpopolnjevanje čipov. Zaženite obračanje pri 200–300 m/min in vrtanje pri 150–200 m/min - hitrejše hitrosti zmanjšajo čas stika z orodjem in zmanjšate bue.
Upogibanje izzivov: Medtem ko je duktilna, se cev lahko po upogibanju "vrne nazaj" v prvotno obliko, zlasti za tesne polmere (manj kot ali enak premeru 3 × cevi). Over - upogibanje lahko povzroči redčenje ali pokanje sten.
Ločljivost: Pre - žari cev (350 stopinj –400 stopinj 30 minut), da povečate duktilnost. Uporabite orodja za upogibanje Mandrel (z notranjimi nosilci), da preprečite povišanje, in čez - upognite za 5 stopinj -10 stopinj, da nadomestite Springback. Za tuljave HVAC uporabite CNC upogibne stroje z resničnim - spremljanjem radija časa, da zagotovite natančnost.
Pridružitev izzivov: spajkanje ali trženje zahteva skrbno krmiljenje toplote - Prekomerna toplota lahko stopi cev (tališče: ~ 930 stopinj) ali oslabi sklep. Varjenje lahko povzroči grobo zrno, kar zmanjšuje duktilnost.
Ločljivost: Uporabite nizko - temperaturno spajkalnik (npr. Tin - svinčeno zlitino s talilno točko 183 stopinj) za spajkanje in skupno segrejte enakomerno z baklo. Za visoke - trdne sklepe uporabite drsenje z bakrom - polnilo fosforja (tališče 710 stopinj –800 stopinj) in spoj počasi ohladite, da se prepreči razpokanje stresa. Izogibajte se varjenju z oblokom; Namesto tega uporabite plinsko varjenje z volfrakom (GTAW) z minimalnim vhodom toplote, če je potrebno varjenje.


